

 Eng



 Rumah / Berita / Berita Industri / Stamping Presisi Tinggi: Toleransi, Perkakas, Bahan, dan Panduan Pengadaan
Stamping Presisi Tinggi: Toleransi, Perkakas, Bahan, dan Panduan Pengadaan
 2026.10.22
 Berita Industri
Pegas kontak baja tahan karat 0,4 mm untuk pemutus sirkuit mini memiliki celah kontak ±0,03 mm, batas duri 0,02 mm, dan info kerataan 0,05 mm pada rentang 25 mm. Mesin press yang membentuknya mungkin merupakan mesin berbobot 45 ton — biasa-biasa saja pada lembar spesifikasi. Apa yang sebenarnya membuat bagian itu "presisi tinggi" adalah segala sesuatu di sekitar mesin cetak: tata letak strip, jarak bebas cetakan, sertifikat material, sensor dalam cetakan yang menghentikan pukulan ketika siput gagal keluar, dan laporan dimensi yang dikirimkan bersama kiriman.
Jadi definisi kerjanya adalah ini: stamping presisi tinggi adalah proses cetakan progresif di mana toleransi dimensi, tinggi duri, kerataan, dan kemampuan pengulangan lot-ke-lot dikontrol dengan cukup ketat sehingga komponen dapat langsung dirakit tanpa penyortiran, pengerjaan ulang, atau inspeksi 100%. Penjelasan selanjutnya menjelaskan bagaimana pengendalian tersebut direkayasa, berapa biayanya, di mana kegagalannya terjadi, dan bagaimana pembeli dapat menentukan dan memenuhi syarat tanpa menemukan masalah dalam enam minggu setelah produksi.
Tiga kesimpulan yang perlu dikemukakan sebelum perinciannya:
- Presisi dirancang pada bagian dan alatnya, bukan ditentukan pada mesin press. Sekitar 70–80% toleransi yang dapat dicapai ditentukan oleh geometri bagian, pilihan material, dan desain cetakan sebelum pukulan pertama.
- Toleransi dan biaya tidak berhubungan secara linear. Mengencangkan dimensi non-kritis dari ±0,20 mm menjadi ±0,05 mm hampir bebas; mengencangkan bagian kritis dari ±0,05 mm menjadi ±0,02 mm dapat menambah biaya perkakas sebesar 30–60%.
- Sebagian besar pelepasan kualitas pada komponen yang dicap disebabkan oleh variabilitas material dan keausan alat, bukan pada keakuratan mesin. Pembeli yang mengelola kedua variabel tersebut jarang memiliki argumen toleransi.
Apa Arti Stamping Presisi Tinggi dalam Prakteknya
Tidak ada standar universal yang mendefinisikan "presisi tinggi" dalam stamping. Pemasok yang berbeda menentukan batas di tempat yang berbeda, itulah sebabnya pesanan pembelian yang hanya menyatakan "presisi tinggi" hampir tidak ada artinya. Yang penting adalah batas toleransi yang harus dipertahankan oleh perkakas tersebut selama proses produksi, tidak hanya pada sampel pertama.
Cara yang berguna untuk menyusun kapabilitas adalah berdasarkan kelas toleransi, karena kelas tersebut menentukan anggaran perkakas, metode inspeksi, dan volume di mana keekonomian masih berfungsi.
| Kelas | Toleransi fitur penting | Tinggi duri (khas) | Kerataan lebih dari 100 mm | Bagian yang representatif |
|---|---|---|---|---|
| Lembaran logam umum | ±0,20mm | ≤0,10 mm | 0,30 mm | Braket, penutup, panel sasis, pelat pemasangan |
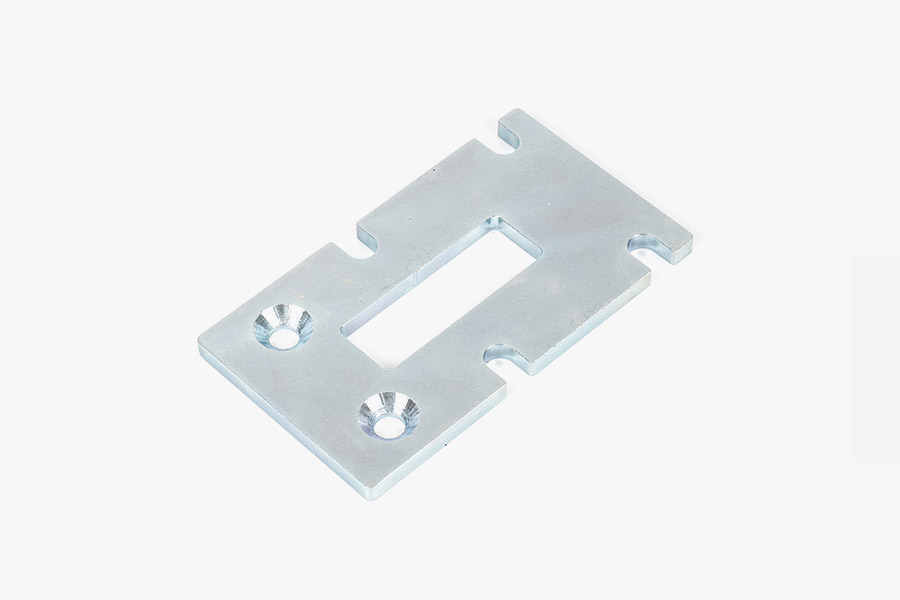
| Stempel presisi | ±0,05mm | ≤0,05 mm | 0,10 mm | Cangkang konektor, kaleng pelindung, terminal, penyangga busbar |
| Stempel presisi tinggi | ±0,02 mm, turun menjadi ±0,01 mm pada fitur tertentu | ≤0,02–0,03 mm | 0,05 mm | Pegas kontak, komponen relai, laminasi motor, rumah sensor, rakitan presisi kecil |
Ada dua hal yang perlu diperhatikan dalam tabel itu. Pertama, persyaratan duri biasanya merupakan kendala yang paling sulit dalam praktiknya. Batas duri 0,05 mm pada bagian setebal 0,3 mm terdengar sederhana sampai Anda memperhitungkan keausan pukulan pada 500.000 pukulan. Kedua, kualifikasi "fitur yang dipilih" penting: tidak ada pahat yang dapat menampung ±0,01 mm di semua tempat, dan gambar yang memerlukannya secara global akan diberi nilai sangat tinggi atau tidak sama sekali.
Presisi juga melampaui gambar dua dimensi. Suatu bagian dapat memiliki dimensi yang sempurna dan masih gagal dirakit karena adanya putaran, bentuk melengkung, kondisi tepi atau tegangan sisa yang terbuka setelah pelapisan. Pembeli berpengalaman menentukan karakteristik tersebut secara eksplisit.
Presisi Diputuskan Sebelum Pers Dimulai
Ketika bagian yang dicap keluar dari toleransi, pertanyaan naluriahnya adalah "apa yang salah dengan mesinnya?" Hampir tidak pernah merupakan mesin. Empat tuas mengendalikan hasilnya, dan semuanya diatur dalam urutan ini.
Desain bagian dan desain untuk pembuatan
Penyebab paling umum dari proyek stamping presisi tinggi yang tidak dapat disangkal adalah gambar yang diwarisi dari proses pemesinan atau die-casting. Suku cadang yang dikerjakan secara rutin memerlukan sudut internal yang tajam, kantong sempit yang dalam, dan variasi ketebalan dinding yang tidak dapat direproduksi secara ekonomis oleh cetakan stempel. Revisi yang ramah stempel — penambahan kelegaan, penyesuaian jari-jari tikungan, fitur-fitur yang diorientasikan ulang sehingga berada dalam satu stasiun — sering kali menghilangkan biaya tanpa menyentuh fungsi.
Radius tikungan minimum adalah pemeriksaan awal yang baik. Untuk baja ringan, radius bagian dalam 0,8–1,0 kali ketebalan material dapat dicapai tanpa retak; untuk baja tahan karat austenitik, ketebalannya kira-kira 2 kali lipat karena adanya pengerasan kerja dan pegas kembali. Apa pun yang lebih ketat memerlukan material yang berbeda, anil di antara pengoperasian, atau desain ulang.
Jarak bebas cetakan dan tata letak strip
Jarak bebas pemotongan biasanya 5–8% dari ketebalan material per sisi untuk baja karbon, sedikit lebih kecil untuk baja tahan karat dan kuningan, sedikit lebih besar untuk aluminium. Jarak bebas yang terlalu kecil akan meningkatkan kekuatan pukulan, mempercepat keausan dan menghasilkan geser sekunder serta duri yang lebih tinggi; terlalu banyak menghasilkan terguling, permukaan patah yang kasar, dan duri yang membengkok, bukannya gunting.
Tata letak strip mengatur pengulangan seperti halnya dadu itu sendiri. Lubang percontohan yang menempatkan setiap stasiun, lebar pembawa yang memadai, lebar jembatan yang konsisten antar bagian, dan aliran material yang seimbang di sekitar jalur semuanya mengurangi kesalahan posisi. Dalam pekerjaan presisi tinggi, strip sering kali dirancang sedemikian rupa sehingga fitur-fitur penting dibentuk di stasiun yang sama daripada didaftarkan ulang di hilir — setiap registrasi ulang merupakan peluang terjadinya kesalahan tumpukan.
Konsistensi bahan
Cetakan yang dibuat untuk substrat 180 HV akan menghasilkan dimensi yang berbeda ketika kumparan pada 220 HV tiba, karena pegas berskala dengan kekuatan luluh. Variasi kekerasan koil-ke-koil sebesar 20 HV umum terjadi pada grade komersial dan cukup untuk menggeser sudut tikungan sebesar 0,5–1,5 derajat. Pembeli yang membeli stempel presisi tinggi harus mengharapkan sertifikat material yang masuk dengan kekerasan dan sifat mekanik, dan pemasok harus mengambil sampelnya. Jika persyaratannya sangat ketat, tentukan rentang kekerasan, bukan hanya tingkatannya.
Kontrol proses di lantai
Mati pakai. Baja karbon die running progresif biasanya memerlukan penggilingan ulang setiap 100.000–300.000 pukulan tergantung pada ketebalan dan lapisan; stainless lebih sulit pada perkakas. Yang membedakan pemasok berpresisi tinggi yang andal adalah jadwal penggilingan ulang yang ditentukan oleh tinggi duri dan dimensi komponen yang diukur, bukan oleh kegagalan. Sensor in-die untuk deteksi slug, posisi strip, salah pengumpan, dan keterlibatan pilot merupakan standar pada perkakas yang serius karena sensor tersebut mengubah kejadian sisa menjadi penghentian produksi, bukan 5.000 komponen yang dicurigai.
Rantai Proses di Balik Bagian yang Dicap Presisi Tinggi
Stamping presisi tinggi jarang merupakan operasi tunggal dari koil ke kotak pengiriman. Memahami rantai ini membantu pembeli melihat di mana letak biaya dan di mana risiko tersembunyi.
Mengosongkan, menusuk dan membentuk
Dadu progresif menggabungkan pengosongan, penindikan, bentukan, pembengkokan, penarikan, dan pembuatan koin di 6-20 stasiun. Setiap stasiun melakukan satu peningkatan geometri, dan bagian tersebut tetap melekat pada strip hingga pemotongan terakhir. Keuntungan presisi diperoleh karena komponen tidak pernah dilepas: komponen tidak pernah dipasang ulang, sehingga strategi datum dikelola oleh alat, bukan oleh operator.
Fungsi dalam mati
Perkakas presisi tinggi modern sering kali mencakup fungsi-fungsi yang dulunya merupakan operasi sekunder. Pengeboran in-die, riveting in-die, staking in-die, pemotongan laser in-die untuk fitur yang memerlukan lintasan terpisah, dan pengukuran dimensi kritis dalam die semuanya mengurangi penanganan. Penanganan adalah saat presisi hilang — setiap kali suatu komponen meninggalkan satu mesin dan memasuki mesin lainnya, perlengkapan baru dan tumpukan toleransi baru akan muncul.
Operasi dan rakitan sekunder
Tidak semuanya bisa atau harus dilakukan dalam keadaan mati. Deburring, tumbling, pembentukan benang, pengelasan, penyisipan cetakan plastik, dan perakitan beberapa bagian yang dicap ke dalam sub-perakitan adalah langkah-langkah hilir yang umum. Ketika sebuah komponen membutuhkan dua bagian yang dicap, sebuah las, sisipan berulir, dan elemen plastik, menggabungkan pekerjaan tersebut dengan satu pemasok menghilangkan tumpukan toleransi yang muncul ketika tiga vendor masing-masing mengerjakan interpretasi gambar mereka sendiri.
 Rakitan dan Sub-Majelis Buatan Khusus Rakitan dan sub-rakitan yang dibuat khusus yang menggabungkan pencetakan, pengelasan, pemasangan pengikat, dan penyelesaian akhir untuk mengurangi toleransi tumpukan dari beberapa vendor. Lihat Produk →
Aturan praktisnya: jika rakitan memiliki lebih dari tiga komponen dan kesesuaian di antara komponen-komponen tersebut sangat penting secara fungsional, carilah rakitan tersebut, bukan bagian-bagian individualnya. Argumen dimensi antara dua pemasok yang masing-masing mengklaim berada dalam toleransi mereka sendiri memerlukan penyelesaian yang mahal.
Pemilihan Bahan Menetapkan Batasan Toleransi
Tidak ada desain cetakan yang dapat mengimbangi substrat yang tidak sesuai. Bahan menentukan springback, duri yang dapat dicapai, tingkat keausan pahat, dan seberapa banyak bagian tersebut akan bergerak setelah pelapisan atau perlakuan panas.
| Bahan | Ketebalan khas | Sifat mampu bentuk | Ketahanan korosi | Dimana itu cocok |
|---|---|---|---|---|
| Baja karbon canai dingin (SPCC / DC01) | 0,2–3,0 mm | Luar biasa | Tidak ada yang tanpa lapisan | Kurung internal, bagian struktural, komponen yang sensitif terhadap biaya |
| Baja elektro-galvanis (SECC) | 0,3–2,0 mm | Bagus | Sedang | Penutup listrik, sasis, perangkat keras |
| Baja galvanis celup panas (SGCC) | 0,4–3,0 mm | Bagus | Bagus | Perumahan luar ruangan, perangkat keras struktural |
| Tahan karat 301/304 | 0,1–2,0 mm | Sedang, high springback | Luar biasa | Pegas, kontak, peralatan dan bagian perlengkapan makanan |
| tahan karat 316 | 0,2–1,5 mm | Sedang | Sangat bagus, tahan klorida | Perumahan kelautan, kimia dan medis |
| Aluminium 5052/1060 | 0,3–3,0 mm | Bagus, low springback | Bagus when anodised | Rumah ringan, unit pendingin, penutup |
| Kuningan C2680/tembaga C1100 | 0,1–1,5 mm | Luar biasa | Bagus | Terminal, busbar, kontak, bagian konduktif |
| Baja pegas 65Mn / 301 | 0,1–1,2 mm | Adil, membutuhkan penghilang stres | Buruk tanpa lapisan | Klip, pegas, fitur penahan |
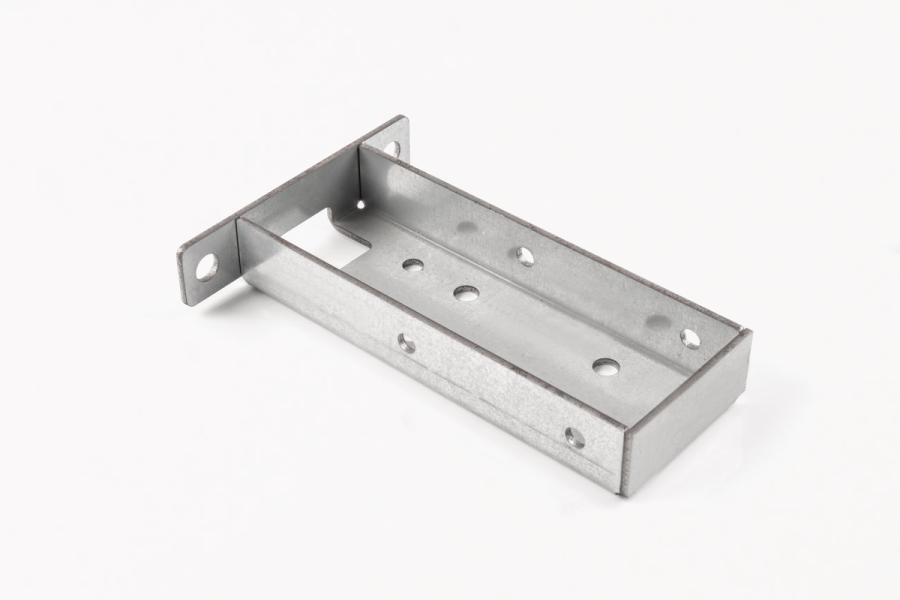 Stamping Bagian Logam untuk Aplikasi Presisi Suku cadang logam yang diberi stempel presisi untuk otomotif, elektronik, peralatan, dan peralatan energi baru, dengan akurasi dimensi, kekuatan, dan kerataan yang disesuaikan dengan rangka, rumah, dan konektor. Lihat Produk →
Dua keputusan material menyebabkan lebih banyak pengerjaan ulang dibandingkan keputusan lainnya. Yang pertama adalah mengganti grade yang "cukup dekat" untuk menghemat biaya: SECC menggantikan SPCC mengubah kondisi permukaan dan gesekan pada cetakan, dan dapat menggeser dimensi yang terbentuk beberapa ratus milimeter. Yang kedua adalah mengabaikan arah butir. Pembengkokan yang sejajar dengan arah penggulungan menghasilkan retakan pada jari-jari yang lebih rapat dibandingkan dengan pembengkokan pada arah tersebut, sehingga bagian yang terbentuk sempurna dalam satu orientasi dapat mengalami kegagalan ketika kumparan diputar.
Toleransi ketebalan pada kumparan mentah merupakan kontributor lain yang cukup tenang. Kumparan komersial biasanya disuplai dengan ukuran ±0,05 mm atau ±10% dari nominal, mana saja yang lebih besar. Pada komponen 0,5 mm yang menuntut tinggi keseluruhan ±0,03 mm, toleransi koil saja dapat menghabiskan seluruh anggaran. Pembeli dalam kisaran tersebut harus menentukan toleransi ketebalan yang lebih ketat pada material dan mengharapkan untuk membayarnya.
Bagaimana Toleransi, GD&T, dan Inspeksi Bersatu
Gambar yang penuh keterangan ±0,02 mm tanpa datum dan tanpa metode pemeriksaan yang disebutkan merupakan undangan untuk berselisih. Dimensi geometris dan toleransi menyelesaikan masalah ini dengan mendefinisikan datum fungsional dan memisahkan ukuran dari bentuk, orientasi, dan posisi. Keterangan posisi Ø0,05 mm di MMC pada dua lubang pemasangan, misalnya, memberi tahu pembuat perkakas apa yang harus dicapai oleh cetakan dan memberi tahu inspektur apa yang harus diukur — dan ini memungkinkan toleransi bonus yang tidak dapat dilakukan oleh toleransi kotak sederhana ±0,02 mm.
Tiga konvensi praktis yang patut disepakati dengan pemasok mana pun pada tahap penawaran harga:
- Karakteristik mana yang penting, mana yang utama, dan mana yang hanya sebagai acuan. Kebanyakan gambar tidak bisa dibedakan, jadi semuanya diperiksa dan semuanya membutuhkan uang.
- Target kemampuan proses pada karakteristik kritis. Cpk 1,33 adalah garis dasar yang umum, 1,67 untuk suku cadang otomotif atau yang berhubungan dengan keselamatan.
- Apakah pemeriksaan barang pertama merupakan tata letak dimensi penuh atau pemeriksaan terbatas, dan apakah pemeriksaan tersebut harus diulangi setelah modifikasi perkakas apa pun.
Peralatan inspeksi harus sesuai dengan toleransi, tidak melebihi toleransi sehingga biaya pengukuran mendominasi. Alur kerja presisi tinggi biasanya menggunakan mesin pengukur koordinat untuk artikel pertama dan geometri kompleks, sistem optik atau penglihatan untuk fitur datar dan duri, proyektor profil untuk jari-jari dan sudut, penguji kekasaran untuk kondisi tepi dan permukaan, dan pengukur tangan untuk pemeriksaan frekuensi tinggi di telepon. Pengujian kekerasan dan pengukuran ketebalan lapisan melengkapi gambaran untuk bagian yang diberi perlakuan panas atau berlapis.
Pengendalian toleransi di lantai pabrik merupakan latihan statistik dan bukan latihan inspeksi. Pengecekan setiap suku cadang ke-200 dan memetakan dimensi kritisnya menunjukkan tren keausan pahat jauh sebelum suatu suku cadang melampaui toleransi, sehingga pemasok dapat melakukan penggilingan ulang pada kondisi dan bukan pada kegagalan. Untuk penjelasan lebih mendalam mengenai tumpukan dan kesalahan posisi, lihat penjelasan ini mengendalikan toleransi dimensi dan kesalahan bentuk dan posisi dalam pencetakan presisi tinggi .
Permukaan Akhir, Pelapisan dan Toleransi yang Dikonsumsinya
Pelapisan menambahkan logam. Lapisan seng 10 µm pada setiap permukaan akan menambah bagian 0,50 mm menjadi 0,52 mm, yang merupakan hal yang baik untuk braket dan berakibat fatal bagi terminal press-fit. Pembeli harus menyatakan apakah dimensi gambar berlaku sebelum atau sesudah penyelesaian — sebagian besar gambar tidak berlaku, dan asumsi standarnya berbeda-beda antar pemasok.
| Selesai | Ketebalan khas | Efek pada dimensi | Pertimbangan |
|---|---|---|---|
| Pelapisan seng | 5–15 mikron | Mengkonsumsi 10–30 µm total tunjangan di kedua sisi | Risiko penggetasan hidrogen pada baja pegas berkekuatan tinggi; diperlukan pemanggangan |
| Seng-nikel | 8–15 mikron | Mirip dengan seng | Performa semprotan garam lebih baik, biaya lebih tinggi |
| Pasifasi (tahan karat) | Di bawah 1 mikron | Dapat diabaikan | Menghilangkan zat besi bebas; tidak banyak mengubah penampilan |
| Nikel tanpa listrik | 3–25 mikron | Seragam, tapi harus dianggarkan | Bagus wear resistance and solderability |
| Pelapisan timah | 3–10 mikron | Kecil tapi terukur pada fitur-fitur bagus | Terutama untuk kemampuan solder |
| Lapisan bubuk/e-coat | 40–100 mikron | Signifikan; memerlukan penyembunyian fitur-fitur penting | Masking menambah biaya penanganan |
| Getaran deburr/jatuh | Menghilangkan 5–25 µm material tepi | Mengubah kondisi tepi dan dapat membulatkan sudut | Seringkali diperlukan untuk mengadakan burr callout |
Urutan pengoperasian sama pentingnya dengan hasil akhir itu sendiri. Pelapisan setelah pembentukan adalah normal; pelapisan sebelum dibentuk akan membuat lapisan retak pada setiap tikungan. Pelepasan tegangan pada baja pegas harus terjadi setelah pembentukan dan sebelum pelapisan. Dan jika suatu bagian diberi perlakuan panas dan pelapisan, perlakuan panas tersebut dapat mengubah dimensi sehingga memerlukan operasi pengukuran setelahnya.
Perkakas: Pusat Biaya Nyata
Dalam pencetakan presisi tinggi, alat adalah produknya. Pers adalah sebuah komoditas; dadu adalah kekayaan intelektual yang menentukan apakah bagian tersebut berada dalam toleransi pada pukulan 800.000 dan juga pada pukulan 800. Pembeli yang menganggap perkakas sebagai barang renungan biasanya akan membayarnya dua kali.
| Jenis alat | Stasiun | Volume ekonomi | Biaya alat relatif | Catatan |
|---|---|---|---|---|
| Satu tahap | 1 | Di bawah 5.000 buah per tahun | 1× | Presisi yang sederhana, lambat, dan bergantung pada operator |
| Senyawa | 1 (kosongkan dan bentuk menjadi satu) | 5.000–50.000 lembar | 2–3× | Bagus for flat parts with one forming step |
| Progresif | 6–20 | 50.000 lembar ke atas | 5–15× | Pilihan default untuk pekerjaan presisi tinggi |
| Pemindahan | Berganda, sebagian dibawa di antara mesin cetak | Volume tinggi, sebagian besar | Tinggi | Digunakan jika bagiannya terlalu besar untuk dijadikan strip |
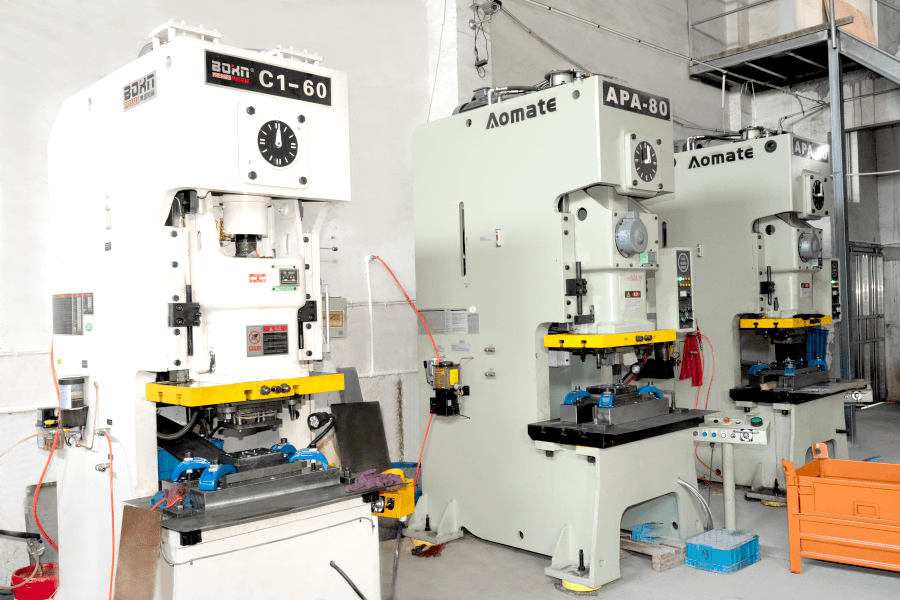 Layanan Stamping Presisi Tinggi Kustom Tinggi-precision stamping using progressive, multi-station and single-punch dies, with in-house tooling, deep drawing, punching and micro-hole capabilities for prototypes through large quantities. Lihat Produk →
Lima istilah komersial disertakan dalam setiap diskusi mengenai perkakas, dan tidak satu pun dari istilah tersebut yang biasanya diajukan secara sukarela:
- Kepemilikan. Siapa pemilik dadu tersebut, dan dalam kondisi apa pembeli dapat membawanya ke mesin cetak lain? Alat yang hanya cocok untuk alas pers satu pemasok memiliki nilai transfer yang terbatas.
- Kehidupan mati yang diharapkan. Biasanya dikutip dalam coretan sebelum renovasi besar-besaran. Alat yang dibuat untuk 300.000 pukulan dan yang dibuat untuk 3.000.000 pukulan terlihat serupa dalam kutipan dan sangat berbeda dalam biaya lima tahun.
- Suku cadang dan suku cadang aus. Pukulan, sisipan, dan pegas merupakan bahan habis pakai. Apakah barang tersebut disimpan secara lokal atau dikirim dari luar negeri menentukan waktu pemulihan setelah kerusakan.
- Kebijakan revisi. Berapa banyak perubahan teknik yang disertakan, berapa biayanya, dan berapa lama waktu yang dibutuhkan untuk menerapkan perubahan.
- Maafkan tunjangan. Cetakan harus dirancang dengan bahan yang cukup untuk digerinda ulang beberapa kali sebelum diganti. Sebuah perkakas yang mencapai batasnya pada hari pertama tidak mempunyai masa pakai.
Waktu pengerjaan perkakas untuk cetakan progresif dalam kisaran 6–20 stasiun biasanya 4–8 minggu termasuk uji coba dan persetujuan artikel pertama, lebih lama jika melibatkan sensor dalam cetakan, kamera kompleks, atau toleransi posisi yang ketat. Pembeli yang merencanakan peluncuran produk harus memperlakukan waktu tunggu tersebut sebagai bagian dari jalur kritis, bukan sebagai detail yang harus diselesaikan setelah desain dibekukan.
Kapan Stamping Mengalahkan Proses Lain, dan Kapan Tidak
Stamping presisi tinggi tidak secara otomatis merupakan jawaban yang tepat. Ia memiliki biaya tetap yang tinggi dan biaya variabel yang sangat rendah, yang membuatnya tidak ada duanya dalam hal volume dan dipertanyakan di bawah beberapa ribu keping.
| Proses | Biaya pengaturan | Biaya per bagian 10.000 lembar | Toleransi yang bisa dicapai | Band volume terbaik |
|---|---|---|---|---|
| Tinggi precision progressive stamping | Tinggi (tooling) | Sangat rendah | ±0,02mm | 20.000 hingga beberapa juta |
| Pemotongan laser plus pembengkokan | Sangat rendah | Sedang | ±0,10–0,20mm | 1 hingga 5.000 |
| meninju CNC | Rendah hingga sedang | Rendah hingga sedang | ±0,10mm | 500 hingga 20.000 |
| Foto etsa kimia | Sedang | Sedang | ±0,02mm on thin material | 1 sampai 100.000, bagian tipis saja |
| Die casting plus permesinan | Tinggi | Rendah | ±0,05mm | 10.000 ke atas, geometri 3D |
Titik persilangannya tidak tetap. Braket datar sederhana dengan dua lubang mungkin bisa menghasilkan 3.000 buah perkakas karena harganya murah. Sebuah cetakan progresif yang kompleks dengan penyadapan dalam cetakan dan delapan stasiun pembentuk mungkin memerlukan 50.000 buah sebelum dapat melunasi perkakasnya. Cara yang jujur untuk mengambil keputusan adalah dengan memodelkan total biaya selama masa pakai produk yang diharapkan, termasuk kemungkinan perubahan desain — perubahan desain akan murah dengan pemotongan laser dan mahal dengan perkakas.
Ada jalan tengah yang berguna untuk produk dalam kisaran 2.000–20.000 buah: buat cetakan progresif dengan lebih sedikit stasiun dan lakukan operasi yang tersisa, seperti penyadapan dan perakitan, secara offline hingga volume membenarkan penambahannya. Hal ini menjaga pengeluaran peralatan awal tetap rendah tanpa melakukan proses yang tidak dapat diskalakan.
Cacat yang Muncul pada Stamping Presisi Tinggi
Hampir setiap cacat pada stempel presisi memiliki penyebab yang diketahui dan tindakan pencegahan yang diketahui. Yang berbeda-beda adalah apakah pemasok telah melakukan instrumen proses untuk menangkapnya lebih awal. Tabel di bawah ini mencakup kegagalan yang paling sering ditemukan pada pemeriksaan masuk.
| Cacat | Penyebab biasa | Pencegahan |
|---|---|---|
| Duri di atas batas | Sisipan punch atau die aus, jarak bebas salah | Jarak bebas sebesar 5–8% per sisi, penggilingan ulang terjadwal, tinggi duri dipantau sebagai tren |
| Penyimpangan dimensi melintasi lari | Keausan pahat, kesalahan pengumpanan strip, variasi kekerasan yang masuk | Penginderaan pilot in-die, SPC pada dimensi kritis, sertifikat material dengan rentang kekerasan |
| Kegagalan memutar dan kerataan | Tegangan sisa tidak rata, bentuk asimetris, dukungan strip buruk | Tata letak strip seimbang, anil pelepas stres, perataan in-line |
| Siput menarik dan tanda mati | Relief slug tidak mencukupi, geometri cetakan buruk, pelumasan lemah | Sensor pendeteksi siput, ekstraksi vakum, perawatan permukaan cetakan |
| Goresan dan rasa sakit | Pelumasan yang tidak memadai, permukaan cetakan kasar | Perkakas berlapis (TiN, DLC), pelumas yang disesuaikan dengan material |
| Retak di tikungan | Jari-jari tikungan di bawah minimum, material terlalu keras, arah butiran | Radius setidaknya 0,8–1,0 kali ketebalan pada baja ringan, 2 kali pada baja tahan karat; anil antar operasi |
| Lapisannya melepuh atau daya rekatnya buruk | Pelumas stempel sisa, pra-perawatan tidak memadai | Siklus pembersihan yang ditentukan sebelum pelapisan, pengujian adhesi pada artikel pertama |
Satu cacat patut disebutkan secara terpisah karena tidak terlihat saat dicap dan muncul kemudian: tegangan sisa. Bagian yang terbentuk dapat diukur dengan sempurna pada hari produksi dan dibuka atau dipelintir setelah pelapisan, setelah perlakuan panas atau setelah beberapa minggu penyimpanan. Jika kerataan secara fungsional penting, mintalah anil pelepas stres dan pemeriksaan kerataan dilakukan setelah penyelesaian akhir, bukan sebelumnya.
Membangun RFQ yang Mengembalikan Nomor yang Dapat Dikutip
Sebagian besar penundaan penawaran disebabkan oleh permintaan, bukan oleh pemasok. Permintaan penawaran harga lengkap untuk stempel presisi tinggi berisi hal-hal berikut, dan pemasok yang menerimanya biasanya dapat merespons dalam tiga hingga lima hari kerja.
- Gambar 2D dengan GD&T lengkap, datum, dan standar toleransi yang dinyatakan, ditambah model 3D yang geometrinya rumit.
- Kelas material, ketebalan dengan toleransi, rentang temper atau kekerasan, dan standar yang berlaku.
- Persyaratan penyelesaian permukaan, termasuk apakah dimensi diterapkan sebelum atau sesudah pelapisan.
- Volume tahunan, ukuran pelepasan pesanan, dan umur produk yang diharapkan. Ketiga angka ini menentukan amortisasi perkakas lebih dari apa pun yang ada pada gambar.
- Karakteristik yang kritis terhadap fungsi, ditandai secara eksplisit. Segala sesuatu yang lain dapat dianggap sebagai referensi untuk tujuan kutipan.
- Persyaratan dokumentasi mutu: laporan artikel pertama, rencana pengendalian, sertifikat material, tingkat PPAP jika berlaku.
- Persyaratan pengemasan dan pelabelan, termasuk skema wadah yang dapat dikembalikan.
- Tujuan dan Incoterms, karena pengepakan dan pengangkutan ekspor mempengaruhi biaya pendaratan secara signifikan.
- Target harga dan target tanggal mulai produksi, jika ditetapkan. Pemasok akan merancang proses berdasarkan keduanya.
Kelalaian yang paling umum adalah profil volume. Kutipan yang dibuat berdasarkan 100.000 lembar per tahun dan kutipan yang dibuat berdasarkan 2.000 lembar per tahun dengan rilis bulanan berbeda lebih dari dua faktor pada harga per bagian, karena pengaturan, amortisasi perkakas, dan frekuensi inspeksi tersebar pada jumlah yang sangat berbeda. Memberikan nomor tunggal akan mengundang kutipan untuk nomor tunggal tersebut, dan akan menimbulkan kejutan ketika rilis aktual tiba.
Struktur Biaya: Apa yang Sebenarnya Anda Bayar
Memahami struktur biaya membuat negosiasi lebih produktif, karena mengalihkan diskusi dari “menurunkan harga sebesar 8%” menjadi “elemen mana yang dapat diubah”.
- Bahan. Biasanya 25–45% dari harga satuan, ditentukan oleh kadar, ketebalan, pemanfaatan lebar kumparan, dan nilai perolehan sisa. Tata letak strip yang mengurangi sisa dari 30% menjadi 22% bernilai lebih dari kebanyakan negosiasi harga.
- Amortisasi perkakas. Sebarkan ke seluruh volume yang dikutip. Di sinilah asumsi volume menjadi hal yang paling penting.
- Waktu tekan. Pukulan per menit dikalikan dengan jumlah stasiun yang ditempati bagian tersebut. Suku cadang yang dapat diproduksi dalam cetakan 12 stasiun dengan kecepatan 300 pukulan per menit jauh lebih murah dibandingkan dengan komponen yang membutuhkan 20 stasiun dengan kecepatan 120 pukulan per menit.
- Operasi sekunder. Penyadapan, deburring, pengelasan, pelapisan dan perakitan merupakan pekerjaan yang sensitif terhadap tenaga kerja dan biasanya menghasilkan margin yang lebih tinggi dibandingkan dengan proses stamping itu sendiri.
- Inspeksi. Sering diremehkan. Suku cadang dengan 40 karakteristik yang dapat ditoleransi yang diperiksa pada setiap lot membutuhkan biaya pelepasan yang jauh lebih besar dibandingkan suku cadang dengan empat karakteristik.
- Pengemasan dan logistik. Pengepakan ekspor, bahan pengering, pencegahan karat, dan pengangkutan dari pelabuhan ke tujuan menambah persentase yang terlihat pada biaya pendaratan, terutama untuk suku cadang bernilai rendah.
Ada dua biaya tersembunyi yang patut mendapat perhatian selama negosiasi. Asumsi tingkat sisa berada di dalam harga per satuan dan jarang diungkapkan; menanyakan asumsi tingkat sisa adalah pertanyaan yang sah dan terbuka. Konsolidasi pengangkutan adalah hal lain: pemasok yang berlokasi di dekat pelabuhan peti kemas utama dapat mengkonsolidasikan pengiriman dan mengurangi biaya pendaratan dengan cara yang tidak terlihat dalam kuotasi.
Kualifikasi Pemasok: Dokumen yang Harus Diminta
Pemasok stempel presisi tinggi harus mampu memproduksi yang berikut ini tanpa pencarian internal yang panjang. Jika ada item yang memerlukan eskalasi, maka item tersebut adalah informasi tentang organisasi.
- Sertifikat sistem manajemen mutu dengan nama lembaga sertifikasi dan ruang lingkup meliputi stempel logam.
- Sertifikat bahan untuk panas spesifik atau lot kumparan yang digunakan pada artikel pertama.
- Laporan inspeksi artikel pertama dengan nilai terukur terhadap setiap karakteristik yang ditoleransi, bukan tanda lulus/gagal.
- Rencana pengendalian proses yang mengidentifikasi karakteristik mana yang diperiksa, seberapa sering, dengan instrumen apa.
- Daftar peralatan dengan tonase pengepresan, ukuran lapisan maksimum, laju kayuhan, dan kapasitas tinggi cetakan — ini menunjukkan apakah perkakas tersebut benar-benar pas.
- Catatan tindakan korektif dari masalah pelanggan terkini. Pemasok yang tidak mencatat masalah berarti baru atau tidak mencatatnya.
- Daftar sub-pemasok untuk pelapisan, perlakuan panas, dan operasi apa pun yang dialihdayakan, karena sebagian besar pelepasan kualitas berasal dari luar pabrik stamping.
- Pengemasan sampel dan standar identifikasi, termasuk ketertelusuran lot dari gulungan ke karton.
Audit atau penelusuran video lebih berharga daripada kumpulan dokumen. Melihat bagaimana barang bekas dipisahkan, apakah cetakan disimpan di rak dengan catatan pemeliharaan terlampir, dan apakah area inspeksi dipisahkan dari lantai produksi akan memberi tahu pembeli berpengalaman lebih banyak tentang kemampuan daripada sertifikat.
Bekerja Dengan Pemasok Stamping yang Berbasis di Ningbo
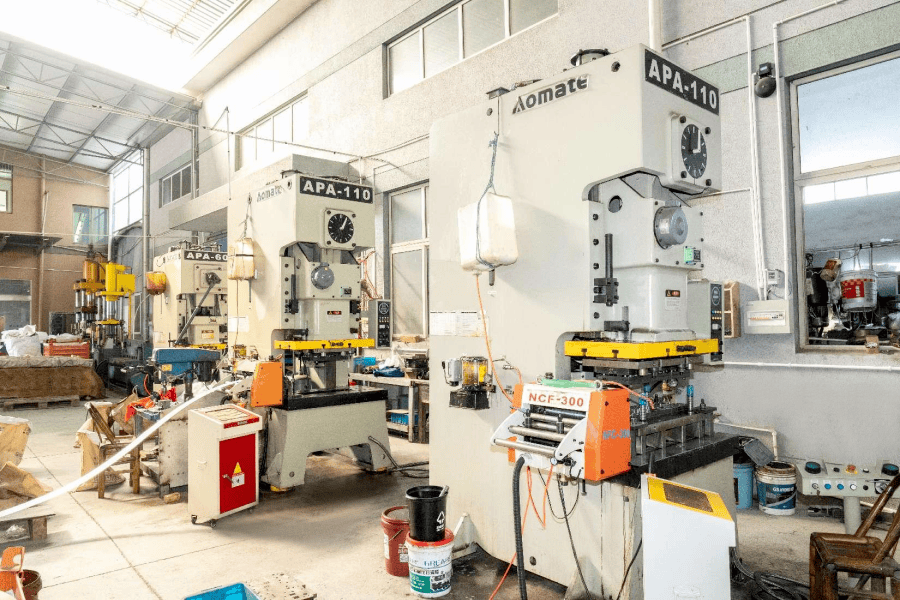
Ningbo adalah salah satu tempat yang lebih praktis di Tiongkok untuk mendapatkan suku cadang logam yang dicap, terutama karena faktor logistik. Pelabuhan ini menangani volume lalu lintas peti kemas yang sangat tinggi, dan sebuah pabrik yang berjarak sekitar 25 km dari pelabuhan dapat memindahkan barang jadi dari jalur produksi ke tempat penampung peti kemas dalam satu hari. Untuk program ekspor dengan jangka waktu pengiriman yang ketat, kedekatan tersebut menghilangkan kategori penundaan yang tidak dapat dihindari oleh pemasok dalam negeri.
Ningbo Mingli Electric Technology Co., Ltd. adalah produsen dan perusahaan perdagangan yang didirikan pada tahun 2017, bekerja di bagian logam yang dicap, bagian lembaran logam, dan rakitan fabrikasi, dengan kapasitas yang dinyatakan lebih dari 5.000 ton per tahun dan tim yang terdiri lebih dari 50 orang. Ruang lingkup proses yang dinyatakan oleh perusahaan mencakup lima rute yang dipetakan ke dalam kategori produk: pencetakan presisi tinggi untuk bagian logam yang dicap, pemrosesan lembaran logam untuk komponen lembaran logam, dan pemrosesan benang internal, pengelasan dan pemrosesan plastik yang mendukung pekerjaan perakitan. Pengembangan dilakukan berdasarkan pesanan (custom-driven) – suku cadang dibuat berdasarkan gambar atau sampel pelanggan, bukan dari katalog – dan bisnis perusahaan ini berorientasi ekspor di seluruh Eropa, Amerika, Asia Tenggara, dan Timur Tengah.
Bagi pembeli, profil tersebut paling berguna dalam tiga situasi. Pertama, ketika komponen telah dirancang dalam satu proses dan perlu dioptimalkan untuk stamping, karena jalur pengembangan khusus memungkinkan keterlibatan desain awal. Kedua, ketika suatu bagian memerlukan lebih dari satu proses - misalnya braket yang dicap dengan sisipan yang disadap dan tulangan yang dilas - dan konsolidasi menghindari tumpukan toleransi dalam berurusan dengan tiga pemasok. Ketiga, ketika volume berada di antara rentang pemotongan laser dalam jumlah kecil dan rentang alat khusus bervolume sangat tinggi, maka pemasok dengan kapasitas pengepresan yang fleksibel dan campuran jenis cetakan dapat menjadi lebih ekonomis dibandingkan kedua jenis cetakan ekstrem tersebut.
Uji tuntas yang biasa masih berlaku, dan tidak ada satupun yang boleh dilewati berdasarkan profil perusahaan. Mintalah sertifikat manajemen mutu dan ruang lingkupnya, konfirmasikan sertifikasi spesifik mana yang dimiliki dan bukan yang diasumsikan, minta daftar peralatan berdasarkan ukuran komponen dan tonase Anda, dan tanyakan secara langsung operasi mana yang dilakukan sendiri dan mana yang disubkontrakkan. Tanyakan juga asumsi tingkat sisa dalam kutipan dan interval penggilingan ulang untuk dadu yang akan menjalankan bagian Anda. Pemasok yang menjawab keempat pertanyaan tersebut dengan jelas biasanya merupakan pemasok yang mengontrol prosesnya.
Stempel presisi tinggi memberi penghargaan kepada pembeli yang memperlakukannya sebagai pembelian rekayasa dan bukan pembelian komoditas. Toleransi yang Anda terima adalah toleransi yang dapat ditahan oleh alat tersebut, dan alat tersebut mencerminkan gambar yang Anda berikan, bahan yang Anda tentukan, dan volume yang Anda komitmenkan. Mendapatkan ketiga input tersebut tepat sebelum keputusan diambil akan bernilai lebih dari negosiasi harga apa pun yang dilakukan setelahnya.
Urutan praktisnya singkat. Tentukan karakteristik kritis dan biarkan sisanya menjadi referensi. Pilih tingkat material dan toleransi ketebalan yang memberikan ruang untuk proses. Setujui metode pemeriksaan, target kemampuan dan dokumentasi sebelum pasal pertama, bukan setelah pengaduan pertama. Dan konfirmasikan secara tertulis siapa pemilik alat tersebut, berapa lama alat tersebut diperkirakan akan bertahan dan apa yang terjadi jika desainnya berubah. Lakukan itu, dan ±0,02 mm pada gambar berhenti menjadi risiko dan mulai menjadi spesifikasi.


Tentang kami
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Hak cipta © Ningbo Mingli Electric Technology Co, Ltd. All rights reserved.
